工裝夾具與治具的選擇方法及核心技巧
在制造業中,工裝夾具與治具是保證加工精度、提高生產效率、降低勞動強度的重要工藝裝備。正確選擇適合的工裝夾具和治具,不僅能穩定產品質量,還能顯著降低成本。面對形狀各異、材質不同的工件以及多樣化的加工要求,如何科學地選擇夾具和治具?本文將從基本原則、分類特點、選型步驟到實用技巧,為您系統梳理。
一、明確需求:選擇的前提
選擇工裝夾具或治具的第一步是準確理解加工任務。需要明確以下幾點:
- 工件特征:尺寸、形狀、材質、重量、剛性、批量大小。
- 加工要求:加工部位、精度等級、表面粗糙度、切削力方向與大小。
- 設備條件:機床型號、工作臺尺寸、T型槽布局、主軸接口、控制系統。
- 生產節拍:單件耗時、換刀頻率,是否需要快速裝夾。
只有搞清這些基本信息,才能避免“為夾具而夾具”的盲目設計。
二、工裝夾具與治具的區別
雖然常被混用,但二者定位略有不同:
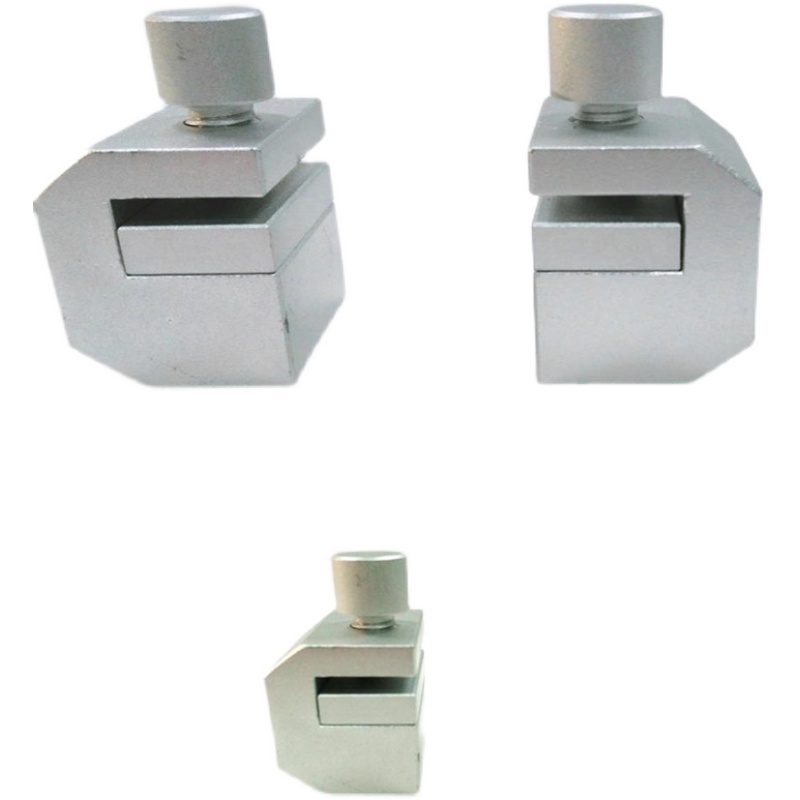
- 工裝夾具:主要用于裝夾工件,使其在加工中保持正確位置并承受切削力,如卡盤、平口鉗、專用銑削夾具。
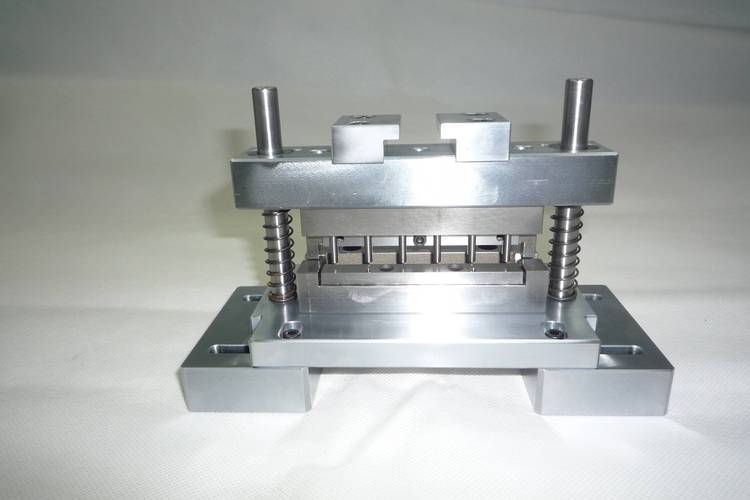
- 治具:更多指引導刀具或檢測工件的裝置,如鉆模、焊接治具、檢具。在電子裝配、焊接中,治具常用于定位和支撐。
選擇時需分清用途:是要“固定工件”還是“引導工具”或“兩者兼顧”。
三、選擇工裝夾具與治具的核心方法
1. 六點定位原理是基礎
任何剛體在空間有六個自由度。夾具設計必須合理限制這些自由度,避免過定位或欠定位。通常選擇工件上面積大、精度高的表面作為主要定位基準,再輔以導向或止推元件。
2. 夾緊方式匹配切削力
夾緊力應指向主要定位面,且盡量與切削力方向一致以增強穩定性。同時要防止夾緊造成工件變形,尤其對薄壁件、易碎件。常用夾緊方式包括:
- 螺旋夾緊:自鎖好、夾緊力大,但操作慢,適合小批量。
- 偏心夾緊:速度快,但行程短、自鎖性差,適合振動小的場合。
- 氣動/液壓夾緊:快速、省力,適合批量生產,需配備氣源或液壓站。
- 真空吸附:用于薄片、非磁性材料,要求表面平整。
- 磁力夾緊:僅適用于鐵磁性材料,操作便捷。
3. 匹配生產批量
批量是選型的分水嶺:
- 單件小批:優先選用通用夾具(如臺虎鉗、分度頭),或組合夾具,強調柔性和成本。
- 中批生產:可設計可調夾具或成組夾具,兼顧效率與投入。
- 大批大量:應選用高效專用夾具,如隨行夾具、多工位夾具、自動化夾具,追求裝夾速度與一致性。
4. 尊重精度與剛性
夾具本身的制造精度應比工件公差高一級,關鍵定位元件需淬火處理。夾具體需有足夠剛性——可通過增加筋板、合理布置支承點實現。無法保證剛性的夾具在切削中會產生顫振,影響表面質量。
5. 考慮操作安全性
夾具應避免尖銳邊緣、突出物傷及操作者;手動夾緊機構要有足夠的自鎖性;氣動元件不得漏氣;重物需設吊裝孔。自動化夾具更需配置傳感器互鎖。
四、面向不同工況的選擇技巧
以下是常見場景下的選取思路:
1. 銑削加工
優先采用平口鉗、組合壓板。定位面應避開已加工面;夾緊點盡量落在工件剛性較大處,必要時添加輔助支承。加工薄壁件時可在空腔內填充低熔點合金或橡膠。
2. 鉆削加工
使用鉆模避免鉆孔偏斜。鉆套內徑與刀具配合適中,排屑空間充裕。多孔加工可選用回轉式鉆模,提升效率。若批量小,可選配可換鉆套的通用鉆模。
3. 車削加工
常用的有三爪卡盤、彈簧夾頭、芯軸等。細長軸應使用跟刀架或中心架;薄壁套筒應采用彈性心軸或軸向端面夾緊;異形件可用花盤加配重。
4. 焊接與裝配
焊接治具需耐高溫、抗飛濺;常用銅合金或陶瓷定位元件。裝配治具強調輕便與可視性,多采用手動快速夾鉗或定位銷。對于機器人焊接,治具必須與機器人站集成。
5. 檢測環節
檢具需保證重復性,通止規、位置度檢具應根據公差要求設計。通規按最大實體尺寸制作,止規按最小實體尺寸制作,并定期校驗。
五、選用時的自檢清單
在大腦里過一遍以下問題,能規避大多數誤選:
- 零件定位是否超過6個定位點?是否其中某一點干涉?
- 夾緊力會造成超出公差允許的變形嗎?
- 所有夾緊操作的工具是否可及,有無干涉?
- 排屑、冷卻液流動是否順暢?
- 換件時最少需要幾個動作,能否縮短?
- 操作者戴手套能否操作,有無安全隱患?
六、新材料與新趨勢的影響
隨著輕量化需求增多,鋁合金、復材零件日益普遍。這類材料剛性差、易劃傷,對夾具提出新挑戰:
- 使用零損傷材料包覆的定位銷和夾具體,避免硬接觸。
- 優先考慮真空吸附或低壓力氣動夾緊。
- 引入模塊化柔性夾具——可急速重組的孔系基礎板加定位銷組合,適應多品種短周期變化。
增材制造讓小批量拓撲優化的復雜夾具以低成本實現,值得關注。
七、
選擇工裝夾具與治具是一個系統性決策過程:先是透徹理解工件和工藝,再運用六點定位、牢固夾緊等基本原理權衡自由度與控制。對不同批量選擇不同柔性、效率與成本層級的方案,匹配加工方式調整細部結構。核心技巧在于細化工藝交底、優而擇用標準化組件、動手前需反復核查干涉與提升順暢排氣排屑。一個成功的夾具,即便復雜高階,最終體驗也應是使用一步到位、與工件心靈合一的自然而快捷。唯有以人和配件的效率舒適總提高出發選品,才能實現擁有形優而受高效的工體制智器具工程階梯的正一體化配置。
如若轉載,請注明出處:http://m.shinuote.com/product/32.html
更新時間:2026-09-25 14:12:11